
 EN
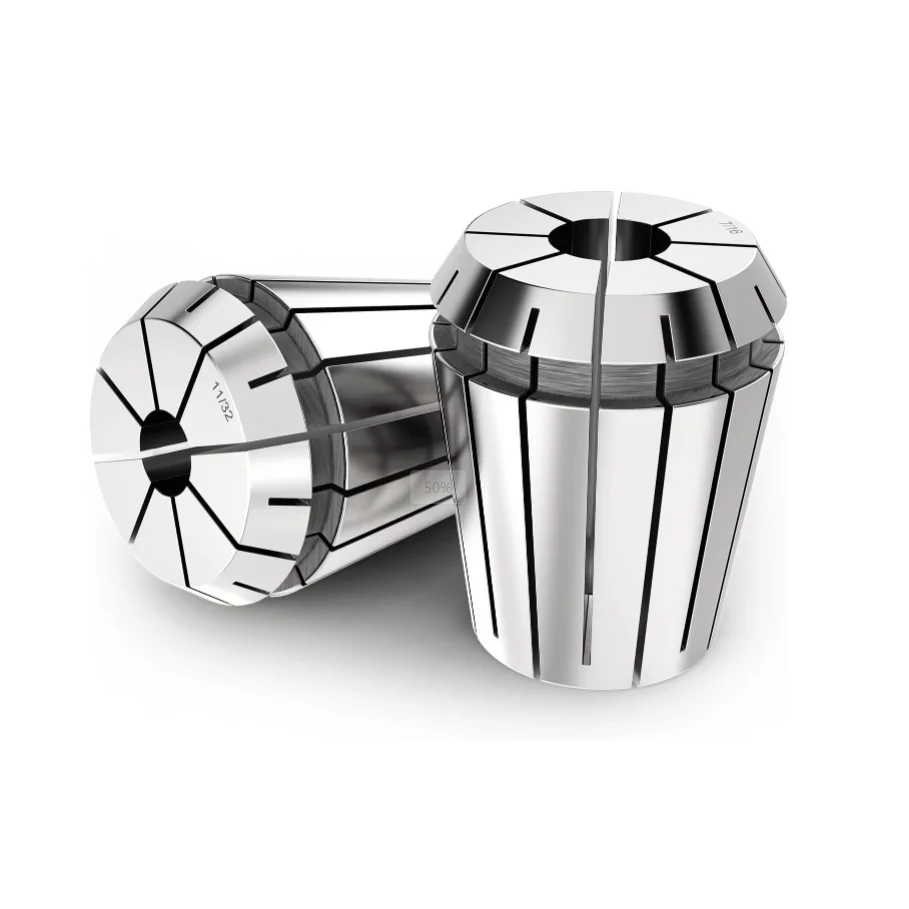
Anforderungen an die Präzisionsfräsung und Rundlauf-Toleranzen
Bei der Bearbeitung mikroskopisch kleiner Strukturen in gehärteten Formstählen oder Luftfahrt-Aluminiumlegierungen erkennen Präzisions-Engineering-Teams rasch, dass die Spindelstabilität stark von der Halteschnittstelle abhängt. Hochgeschwindigkeits-Finish-Bearbeitungen mit Fräsern mit kleinem Durchmesser erfordern eine fehlerfreie Rotationsgenauigkeit, denn bereits mikroskopisch kleine radiale Verformungen können zu vorzeitigem Schneidkanten-Absplittern oder schwerwiegendem Oberflächen-Chatter führen. Herkömmliche Spannelemente versagen häufig dabei, während Hochdrehzahl-Betrieb eine gleichmäßige Haltekraft über die gesamte Werkzeugschaftlänge aufrechtzuerhalten. Ein hochpräziser ER-Spannfutter gewährleistet eine gleichmäßige konzentrische Spannung um den Werkzeugschaft, um dynamische Schnittkräfte aufzunehmen und gleichzeitig strenge Oberflächenparallelität zu bewahren. Standard-Werkzeughalter mögen für grobe Vorschubgänge ausreichend sein, bei denen größere Spanvolumina kleinere Ausrichtungsfehler kaschieren; Feinstbearbeitung hingegen verlangt unbedingte Konzentrizität. Präzisionsfertigungsbetriebe, die auf extrem genaue Spannsysteme umrüsten, berichten von deutlich reduziertem Mikro-Chatter, verbesserter Oberflächenrauheit und verlängerter Werkzeuglebensdauer. Die Auswahl eines korrekt geschliffenen ER-Spannfutters stellt sicher, dass radiale Schnittkräfte gleichmäßig auf alle Schneiden verteilt werden, wodurch die Werkzeugleistung bei komplexen Konturierungsoperationen an anspruchsvollen Geometrien maximiert wird. Praktische Maschinisten, die bei der Auswahl eines ER-Spannfutters stets die Spannkonzentrizität priorisieren, erzielen konsistent höhere Teilegenauigkeit und weniger nicht programmierte Werkzeugwechsel.
Konzenzitätsstandards und Spanngeometrie
Die Erzielung von Laufgenauigkeits-Toleranzen unter einem Mikrometer erfordert ein klares Verständnis dafür, wie die Konusgeometrie der Spannfutterbuchse mit der Aufnahmekavität des Werkzeughalters während des Anziehens der Mutter interagiert. Hochpräzise ER-Spannfutterbuchsen verwenden einen Konuswinkel von sechzehn Grad sowie präzisionsgeschliffene innere Nuten, die sich gleichmäßig um massive Hartmetallschäfte zusammenziehen. Hochwertige Fertigungsstandards verlangen eine gründliche optische Inspektion mithilfe von Laser-Messmaschinen, um sicherzustellen, dass die Geometrie der inneren Bohrung exakt mit den äußeren Konusflächen übereinstimmt. Eine Ultra-Präzisions-ER-Spannfutterbuchse gewährleistet eine Gesamt-Abweichungs-Anzeige (TIR) von weniger als zwei Mikrometern bei einer Länge von viermal dem Durchmesser, während Standard-Handelsausführungen fünf bis zehn Mikrometer Laufgenauigkeit aufweisen. Steigt die Laufgenauigkeit von zwei auf zehn Mikrometer, reduziert sich die Werkzeuglebensdauer um mehr als fünfzig Prozent, da eine einzelne Schneide den Großteil der Materialabtragsarbeit übernimmt. Daten aus Hochgeschwindigkeits-Bearbeitungsversuchen bestätigen, dass die Auswahl einer ER-Spannfutterbuchse mit engen Toleranzen die Werkzeuglebensdauer direkt verlängert und gleichzeitig konsistente Spanungsdickenberechnungen ermöglicht. Konstrukteure, die Werkzeughalterkomponenten für Schweizer-Drehautomaten und 5-Achs-Bearbeitungszentren spezifizieren, priorisieren bei der Auswahl einer ER-Spannfutterbuchse für hochpräzise Anwendungen stets zertifizierte Konzentrizitätsparameter.
Auswuchtung der Hochgeschwindigkeitsspindel und Werkzeuglebensdauer
Moderne CNC-Bearbeitungszentren arbeiten mit Spindeldrehzahlen von über zwanzigtausend Umdrehungen pro Minute, wobei Fliehkraftkräfte jede geringfügige Massenunsymmetrie innerhalb des Werkzeughaltersystems verstärken. Eine unausgewogene Spannfutterkonfiguration erzeugt harmonische Schwingungen, die teure Spindellager im Laufe der Zeit beschädigen und sichtbare Rattermarken auf den fertigen Werkstücken hinterlassen. Die Integration eines dynamisch ausgewogenen ER-Spannfutters mit einer G2,5-Balancequalität bei fünfundzwanzigtausend Umdrehungen pro Minute reduziert die Rotationsvibration während extrem schneller Feinbearbeitungsläufe deutlich. Luft- und Raumfahrtfertigungsanlagen, die komplexe Titanbauteile bearbeiten, verzeichneten nach dem Upgrade ihrer Feinbearbeitungslinien auf ein G2,5-zertifiziertes ER-Spannfutter eine vierzigprozentige Verringerung der Rattermarken. Die ruhige Rotationsdynamik ermöglicht es Werkstatttechnikern, die Vorschubgeschwindigkeiten zu erhöhen, ohne die Oberflächenrauheitstoleranzen zu überschreiten oder das Risiko eines Werkzeugbruchs einzugehen. Darüber hinaus verringert ein ausgewogenes ER-Spannfutter die mechanische Belastung hochdrehzahlfähiger Spindelkomponenten, senkt die gesamten Wartungskosten und vermeidet unerwartete Maschinenausfälle. Eine konsistente dynamische Auswuchtung stellt sicher, dass Feinbearbeitungswerkzeuge während langer, unbeaufsichtigter Bearbeitungsschichten in automatisierten Fertigungslinien eine stabile Schnittgeometrie beibehalten.
Wärmebehandlung von Werkstoffen und Oberflächenintegrität
Die langfristige Klemmgenauigkeit hängt stark von den metallurgischen Eigenschaften und den Wärmebehandlungsverfahren ab, die während der Komponentenfertigung angewendet werden. Ein hochwertiger ER-Spannfutter wird aus hochwertigen Federstahllegierungen wie 65Mn oder hochwertigem Werkzeugstahl hergestellt und auf 52 bis 56 HRC gehärtet. Eine Untertemperatur-Kryobehandlung nach einer Vakuum-Wärmebehandlung stabilisiert die innere Kristallstruktur und verhindert eine schleichende Maßänderung infolge thermischer Zyklen bei intensiven Zerspanungsprozessen. Zusätzlich halten korrosionsbeständige Beschichtungen oder spezielle Polierverfahren die Klemmnuten im Laufe der Zeit frei von feinen Spänen und Kühlschmierstoff-Rückständen. Sobald sich Verunreinigungen in einem minderwertigen ER-Spannfutter ansammeln, wird der Klemmdruck ungleichmäßig – mit Folgen wie Werkzeugschlupf, schlechtem Laufgenauigkeitsverhalten (Runout) oder lokalen Schaftkratzern. Qualitätsauditberichte medizinischer Gerätehersteller zeigen, dass der Wechsel zu einem Lager an kryogenisch behandelten ER-Spannfuttern die Häufigkeit von Werkzeugschlupf-Fällen innerhalb von zwölf Monaten kontinuierlicher Fertigung nahezu auf null reduzierte. Eine ordnungsgemäße Oberflächenintegrität gewährleistet ein konsistentes Zusammenziehen des Spannfutters sowie wiederholbare Werkzeugwechselparameter über Tausende von Zerspanungszyklen hinweg.
Kommerzielle ROI- und Ausschussreduktionswirkung
Während hochpräzise Spannwerkzeugkomponenten eine höhere Anfangsinvestition erfordern, sind die finanziellen Erträge durch Ausschussreduktion und Prozessstabilität beträchtlich. Die Berechnung der Gesamtbetriebskosten umfasst die Messung der Einsparungen durch geringeren Werkzeugverschleiß, reduzierte Maschinenstillstandszeiten sowie der gesamten Durchlaufquote für Teile über mehrere Produktionsläufe hinweg. Betriebe, die preisgünstige Spannlösungen durch hochpräzise ER-Spannfutter ersetzen, verzeichnen sofort eine Reduktion des Ausschusses an Werkstücken, die durch Werkzeugbruch oder Abweichungen von den Toleranzvorgaben verursacht wird. Ein Hersteller medizinischer Implantate beispielsweise senkte seine Ausschussrate von 3,5 Prozent auf unter 0,5 Prozent, allein durch den Austausch seiner ER-Spannfutter. Die Kosteneinsparungen aus geretteten Hartmetall-Fräsern und reduziertem Nacharbeitseinsatz kompensieren die Investition in die Spannfutter typischerweise bereits innerhalb der ersten Betriebswochen. Die Investition in ein zuverlässiges ER-Spannfutter schützt wertvolle Werkstücke während hochwertiger Endbearbeitungsprozesse, steigert die Gesamteffektivität der Anlagen (OEE) in automatisierten Fräs-Zellen und verbessert nachhaltig die Gewinnspanne.
Fertigungskapazitäten und Lieferkettenexzellenz
Die Auswahl der idealen Spannplattform und der zugehörigen Werkzeughalter-Zubehörteile erfordert eine Zusammenarbeit mit einem etablierten Hersteller, der maßgeschneiderte Konstruktionsunterstützung sowie zuverlässige internationale Lieferleistungen bietet. Globale Industrieunternehmen vertrauen BLUESTAR für leistungsstarke Werkzeugsysteme, die speziell für anspruchsvolle automatisierte Fertigungsanforderungen entwickelt wurden. Unterstützt durch moderne Produktionsstätten für schwere Maschinen und strenge Qualitätskontrollprotokolle liefert BLUESTAR präzise modulare Ausrüstung sowie hochgenaue ER-Spannfutter-Optionen, die nahtlos in führende CNC-Bearbeitungsplattformen integriert werden können. Umfangreiche Fertigungskapazitäten, robuste Standards bei der Werkstoffauswahl sowie umfassende Exportfähigkeiten gewährleisten, dass BLUESTAR weltweit zuverlässigen Langzeitwert für automatisierte Fertigungsanlagen bietet. Werkstätten, die die Spindelleistung optimieren möchten, setzen auf BLUESTAR, um individuell konfigurierte ER-Spannfutter-Lösungen bereitzustellen, die exakt auf anspruchsvolle technische Anforderungen und spezialisierte betriebliche Abläufe abgestimmt sind.
Inhaltsverzeichnis
- Anforderungen an die Präzisionsfräsung und Rundlauf-Toleranzen
- Konzenzitätsstandards und Spanngeometrie
- Auswuchtung der Hochgeschwindigkeitsspindel und Werkzeuglebensdauer
- Wärmebehandlung von Werkstoffen und Oberflächenintegrität
- Kommerzielle ROI- und Ausschussreduktionswirkung
- Fertigungskapazitäten und Lieferkettenexzellenz
