
 EN
Konsistente Kontaktkraft bei täglichen Inspektionen auf der Fertigungsfläche beherrschen
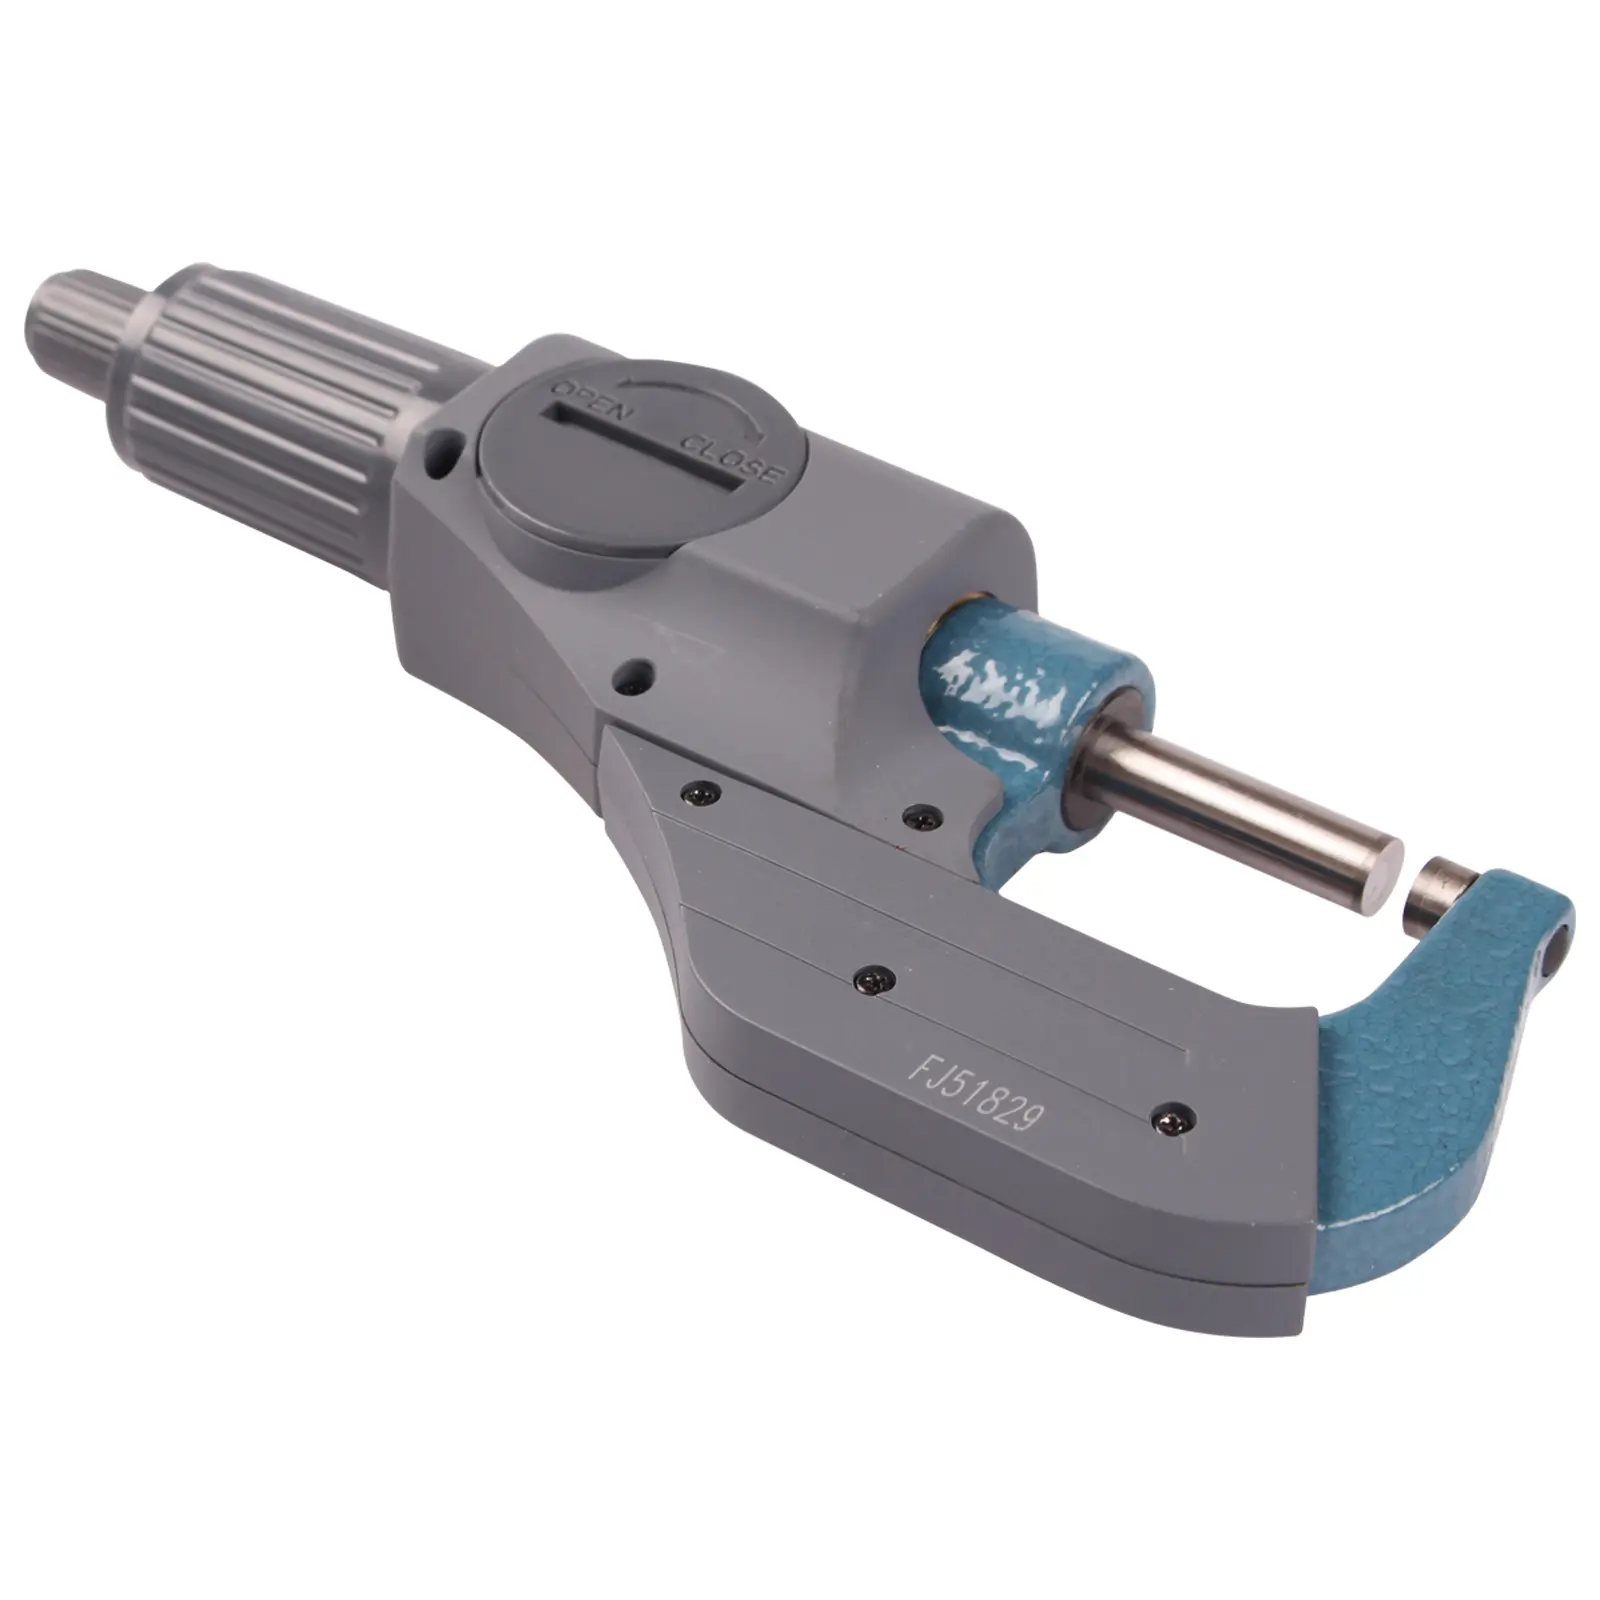
Betritt jede belebte CNC-Bearbeitungseinrichtung und lausche am Qualitätsprüfstand genau. Du wirst ein deutliches, rhythmisches Klicken hören, das von erfahrenen Maschinisten stammt, die Toleranzen an frisch gedrehten Wellen überprüfen. Dieses Geräusch ist das Herzstück wiederholbarer Messtechnik und steht für die korrekte Anwendung eines Außenschiebermaßes bei kritischen Maßkontrollen. Viele weniger erfahrene Bediener machen den kostspieligen Fehler, am Haupttrommelrad zu drehen, bis sich die Spindel fest gegen das metallische Werkstück anfühlt. Was einem erfahrenen Werkzeugmacher nach einer morgendlichen Tasse Kaffee als fest erscheint, unterscheidet sich völlig von der Kraft, die ein Auszubildender am Ende einer langen Schicht aufbringt. Bei Toleranzmessungen im Bereich weniger Mikrometer reicht menschliches Muskelgedächtnis einfach nicht aus, um Genauigkeit über mehrere Schichten hinweg zu gewährleisten. Der kleine geriffelte Knopf am hinteren Ende des Instruments – der sogenannte Ratschenstopp – wurde speziell entwickelt, um menschliche Emotionen und körperliche Ermüdung aus der Messgleichung herauszunehmen. Indem ausschließlich dieser kleine hintere Knopf gedreht wird, rutscht der innere Mechanismus automatisch ab, sobald der exakt voreingestellte Kontakt-Druck erreicht ist. Die Beherrschung der Ratschenstopp-Anwendung ist der schnellste Weg für jeden Maschinenbetrieb, messbedingte Schwankungen durch Bediener zu eliminieren und eine solide Grundlage für zuverlässige Qualitätskontrolle aufzubauen.
Maschinenbau hinter der Drehmomentsteuerung und der Spindelverformung
Um zu verstehen, warum ein Außenschiebermaß so empfindlich auf Handdruck reagiert, ist ein kurzer Blick auf die Mechanik und die Elastizität von Materialien erforderlich. Im Zylinder des Instruments befindet sich eine fein geschliffene Gewindespindel, die üblicherweise mit einer Steigung von einem halben Millimeter pro Umdrehung hergestellt wird. Da diese Spindel als leistungsstarke mechanische Keilwirkung fungiert, führt bereits eine geringfügige zusätzliche Drehmomentbelastung am Hauptdrehknopf zu einer erheblichen axialen Kraft an den Hartmetall-Messflächen. Gemäß den Prinzipien der elastischen Verformung komprimieren sich Werkstücke aus Stahl und Aluminium tatsächlich unter übermäßigem Spindeldruck, während der C-förmige Rahmen des Schiebermaßes selbst um mehrere Mikrometer nach außen verformt wird. Wenn ein Bediener korrekt den Ratschenanschlag verwendet, übernimmt eine kalibrierte innere Feder zusammen mit einer schrägverzahnten Zahnvorrichtung die Drehbewegung, sobald die axiale Kraft zwischen fünf und zehn Newton erreicht wird. Diese präzise Messkraftschwelle stellt sicher, dass der Hartmetall-Anschlag fest mit den Oberflächenspitzen des Werkstücks in Kontakt tritt, ohne das mikroskopische Oberflächenprofil zu zerstören. Darüber hinaus verhindert eine fachgerechte Halterung des Geräts beim Drehen der hinteren Ratsche, dass Körperwärme rasch in den metallischen Rahmen übertragen wird, wodurch thermische Ausdehnung während längerer Prüfläufe keine Verfälschung der Maßangaben bewirken kann.
Internationales Labor für Messtechnikstandards und Kalibrierung
Autoritative Metrologie-Institute weltweit haben jahrzehntelang damit verbracht, die genaue Auswirkung der Spindelkraft auf dimensionsbezogene Messergebnisse zu quantifizieren. Wenn Sie die technischen Richtlinien in ISO 3611 oder der amerikanischen Nationalnorm ASME B89.1.13 konsultieren, finden Sie dort strenge Vorgaben für den maximal zulässigen Fehler sowie für die exakt erforderliche Messkraft bei Außenschraubmessern. Unabhängige Kalibrierlaboratorien führen regelmäßig Gage-R&R-Studien (Gage Repeatability and Reproducibility) durch, um Fertigungsleitern zu verdeutlichen, warum die standardisierte Nutzung des Ratschenanschlages auf der Produktionsfläche so entscheidend ist. In einem dokumentierten Laborversuch, bei dem dreißig Maschinisten einen zertifizierten Meister-Prüfblock mit einer Nenngröße von fünfundzwanzig Millimetern maßen, wiesen die Messwerte derjenigen Operatoren, die am Hauptrohr drehten, eine Streubreite von bis zu neun Mikrometern innerhalb der Gruppe auf. Als dieselbe Gruppe aus dreißig Maschinisten angewiesen wurde, bei jeder Messung streng den Ratschenanschlag mit genau drei deutlichen Klicks zu nutzen, sank die gesamte Streubreite über alle Operatoren hinweg auf weniger als ein Komma fünf Mikrometer. Metrologie-Experten sind sich weltweit einig: Drei Klicks bei konstanter Drehgeschwindigkeit ermöglichen es der Spindel, sich durch jeglichen mikroskopisch dünnen Ölfilm auf dem Werkstück hindurchzusetzen und so einen verlässlichen sowie reproduzierbaren Kontaktpunkt zu erzeugen – ein Zustand, der strengen internationalen Qualitätsaudits genügt.
Reale Anwendungen in der Fertigung und Vorteile bei der Reduzierung von Ausschuss
Der Übergang von informellen Messgewohnheiten zu einer disziplinierten Nutzung der Ratschenanschläge wirkt sich unmittelbar auf die finanzielle Ergebnisrechnung moderner Präzisionsfertigungsstätten aus. Betrachten Sie einen realen Fall eines Automobilgetriebelieferanten, der gehärtete Legierungsstahl-Planetenstifte mit einer Gesamtdurchmessertoleranz von lediglich acht Mikrometern herstellt. Monatelang stritten sich die CNC-Schleifoperatoren der Nachtschicht und die Qualitätsprüfer der Frühschicht über Ausschusschargen, die anscheinend über Nacht anwuchsen oder schrumpften. Ein externer Messtechnikberater führte eine Auditierung vor Ort durch und stellte fest, dass die Schleifoperatoren am Trommelring ihres Außenschraubmessers ruckartig zudrückten, während die Teile noch in der Spannfutterhalterung montiert waren – wodurch die Messwerte vier Mikrometer kleiner erschienen als die tatsächliche Größe. Sobald der Werksleiter ein verbindliches Protokoll durchsetzte, das jedem Techniker vorschrieb, für genau drei Klicks die hintere Ratscheneinheit an einem sauberen, raumtemperierten Teil zu nutzen, verschwanden Fehlaussschüsse sofort. Innerhalb von neunzig Tagen nach Vereinheitlichung der Handhabung jedes Außenschraubmessers im gesamten Betrieb sank der Aufwand für Nacharbeit um zweiundzwanzig Prozent, und es konnten über vierzigtausend Dollar an verschrottetem Legierungsmaterial eingespart werden. Diese praktische Veränderung direkt am Fertigungsstand beweist, dass kleine prozedurale Anpassungen bei der Kontrolle der Messkraft erhebliche kommerzielle Erträge liefern.
Praktische Wartungsgewohnheiten, um die Zuverlässigkeit Ihres Ratschenmechanismus zu gewährleisten
Selbst die hochwertigsten Messgeräte benötigen regelmäßige Pflege, um sicherzustellen, dass der interne Drehmomentbegrenzungsmechanismus weiterhin exakt bei dem werkseitig kalibrierten Druck rutscht. Über Monate intensiver industrieller Nutzung können luftgetragener Kühlmitteldampf, Schleifstaub und metallische Späne in die hintere Kappe eines Außenschiebermaßes eindringen. Sobald sich Schmutz in den Federzähnen ansammelt, fühlt sich der Ratschenmechanismus klebrig oder inkonsistent an, was Bediener verleitet, die korrekte Ratschenstopp-Technik aufzugeben, weil sich der Drehknopf rau anfühlt. Qualitätsverantwortliche sollten eine monatliche Wartungsroutine einführen, bei der Techniker das äußere Messrohr und die Meßflächen des Anschlags mit fusselfreien optischen Wischtüchern abwischen, die mit reinem Isopropylalkohol angefeuchtet wurden. Niemals darf die Ratschenbaugruppe mit schwerem Maschinenöl oder Fett überschwemmt werden, da dickflüssige Schmierstoffe den Reibungskoeffizienten der inneren Zähne verändern und die auf das Werkstück ausgeübte Klemmkraft künstlich erhöhen. Stattdessen sollte das Messgerät wöchentlich an einer zertifizierten optischen Platte und einem Referenzmessblock bei einer Umgebungstemperatur von zwanzig Grad Celsius überprüft werden. Zeigt die Noniusskala nach drei sanften Ratschenklicks nicht exakt den Nullwert an, ist der Mechanismus zu warten und neu zu kalibrieren, bevor das Gerät wieder für die aktive Produktionsinspektion eingesetzt wird.
Beschaffung industrieller Messtechnikwerkzeuge von einem vertrauenswürdigen globalen Partner
Der Aufbau eines weltklasse Qualitätsprüflabors beginnt damit, Ihre Ingenieure und Maschinisten mit robusten, präzisionsgefertigten Messinstrumenten auszustatten, die ihre Kalibrierung auch unter harten Werkstattbedingungen behalten. Seit mehr als fünfundzwanzig Jahren widmet BLUESTAR sein ingenieurtechnisches Know-how der Herstellung und Lieferung hochwertiger industrieller Messtechnik-Tools, Zubehör für Werkzeugmaschinen und Metallbearbeitungsausrüstung an globale Hersteller. Unter strenger Qualitätskontrolle in den Bereichen Konstruktion, Produktion und Verpackung liefert BLUESTAR Außenschieblehren-Serien mit extrem glatten Ratschenmechanismen und hochwertigen Hartmetall-Anschlägen, die für Millionen von Prüfzyklen ausgelegt sind. Durch den Export von über eintausend spezialisierten Industrieprodukten in mehr als einhundert Länder bietet BLUESTAR eine nahtlose One-Stop-Lieferkettenlösung, die Fabriken dabei unterstützt, ihre Prüfgenauigkeit zu verbessern und gleichzeitig die Beschaffungskosten zu optimieren. Ob Ihr Qualitätslabor individuelle Messbereiche benötigt oder umfassende technische Unterstützung für Werkstattwerkzeuge – die Zusammenarbeit mit BLUESTAR stellt sicher, dass Ihr Team über zuverlässige Instrumente verfügt, um präzise Messungen in dauerhafte Fertigungsexzellenz umzusetzen.
Inhaltsverzeichnis
- Konsistente Kontaktkraft bei täglichen Inspektionen auf der Fertigungsfläche beherrschen
- Maschinenbau hinter der Drehmomentsteuerung und der Spindelverformung
- Internationales Labor für Messtechnikstandards und Kalibrierung
- Reale Anwendungen in der Fertigung und Vorteile bei der Reduzierung von Ausschuss
- Praktische Wartungsgewohnheiten, um die Zuverlässigkeit Ihres Ratschenmechanismus zu gewährleisten
- Beschaffung industrieller Messtechnikwerkzeuge von einem vertrauenswürdigen globalen Partner
