
 EN
تجميع واجهة المحور والخطأ الشائع الذي يرتكبه المشغلون
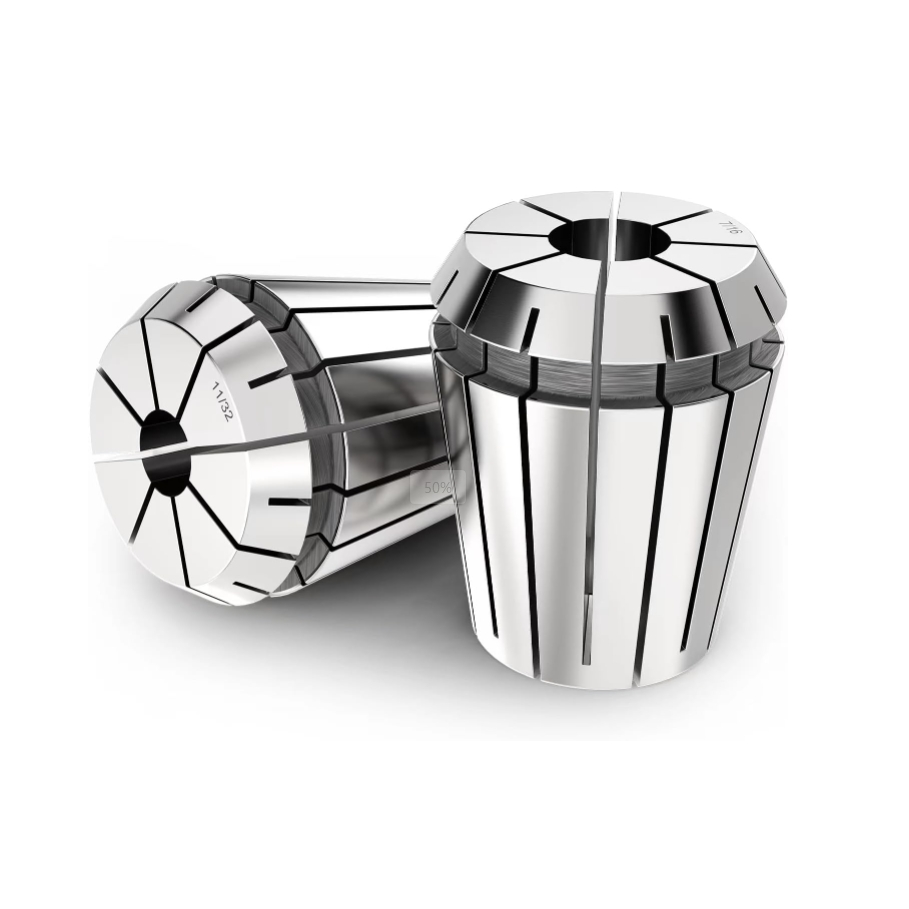
تتطلب تركيب مغازل التفريز العددية عالية السرعة دقةً مطلقةً عند كل واجهة، بدءًا من صامولة التثبيت وتجميع القابض. ويعرف المشغلون المتمرسون للآلات أن إدخال قابض الإر (er collet) في صامولة التثبيت بطريقة غير صحيحة يُعدُّ أحد أكثر الأسباب شيوعًا لانحراف الجذري المفرط وتلف القواطع قبل أوانه. فكثيرٌ من المتدربين يخطئون في إدخال أداة القطع أولًا داخل قابض الإر، ثم يحاولون دفع التجميع كله إلى تجويف الصامولة، مما يحول دون تثبيت الحلقة الاستخراجية اللامركزية في مكانها الصحيح. أما تحقيق النقرة الحسية المثالية أثناء الإدخال، فيضمن انغماس الحافة الخارجية لقابض الإر بسلاسة في الحلقة الداخلية الاحتفاظية للصامولة. وإهمال هذه الخطوة الأساسية يؤدي إلى ضغط تثبيتي غير منتظم على جذع الأداة، ما يسبب انزلاق الأداة الشديد وارتداء حاد في مخروط المغزل خلال عمليات القطع الثقيلة. وتلك الورش الآلية عالية الدقة التي تفرض بروتوكولات إدخال صحيحة، تحافظ على قواطع الكاربايد باهظة الثمن، وتضمن ثبات مواصفات القطع عبر دورات الإنتاج المتعددة. أما الفنيون الذين يفحصون هندسة الحلقة الداخلية، فيمنعون أخطاء التجميع القابلة للتجنب، ويضمنون أفضل توازن دوراني أثناء عمليات التشغيل عند السرعات العالية.
الميكانيكا الميكانيكية للحلقة غير المركزية وتقنية النقر المائل
يُعَدُّ فهم الآلية الميكانيكية للحلقة الاستخراجية غير المركزية المدمجة في صواميل التثبيت القياسية وفق معياري DIN 6499 وISO 15488 أمراً جوهرياً لتركيب الأدوات بشكل آمن. وقد صُمِّمت الحلقة الداخلية للاستخراج عمداً بشكل غير مركزي كي تنقرض بدقة في الحفرة الدائرية المحفورة حول الجزء العلوي من كل قابض إير قياسي. ولتركيب المكوِّن بأمان، يجدر الإمساك بصامولة التثبيت وهي مائلة بزاوية معينة، ثم دفع الحفرة العلوية في قابض الإير إلى ما بعد أدنى نقطة في الحلقة الداخلية غير المركزية حتى تنقرض في مكانها بإحكام. وبمجرد أن يثبت قابض الإير بشكل سليم داخل الصامولة، يتحرَّر القابض ليهتز بحرية ضمن زاوية التسامح المخصصة له، مما يسمح للوحدة الكاملة بالالتفاف بسلاسة على جسم حامل الأداة. أما محاولة لف صامولة تثبيت على حامل أداة بينما يكون قابض الإير بداخلها مرتخياً وغير منقرضٍ، فهي تؤدي إلى تكسُّر الحلقة غير المركزية وتدمير كلا المكوِّنين نهائياً. وتُظهر بيانات الاختبارات المعدنية أن تركيب الصامولة بطريقة غير صحيحة يقلِّل قوة التثبيت بنسبة تجاوزت أربعين في المئة، وفي الوقت نفسه يرفع عدم انتظام دوران الأداة (runout) إلى أكثر من عشرين ميكرومتراً. ويمنع المشرفون على ورش التشغيل الذين يدرّبون المشغلين على تقنية الميل ثم الانقراص حدوث أضرار باهظة الثمن في المعدات، ويحافظون في الوقت ذاته على تحملات تشغيل دقيقة في جميع خلايا التشغيل بالطحن.
قمع الاهتزازات وزيادة عمر الأداة
إدخال القابض غير الصحيح يُحدث اهتزازًا ديناميكيًّا شديدًا يُضعف جودة التشطيب السطحي ويقلّص عمر أدوات الكاربايد الصلبة بشكل كبير. وعندما لا يُركَّب قابض الـ ER داخل الحلقة اللامركزية قبل شدّ الجوز، فإن الجوز يُطبِّق ضغطًا محوريًّا غير متساوٍ على كتف القابض، ما يؤدي إلى تشوه موضعي وانحشار تنازلي. وتُظهر التقارير الميدانية من منشآت تصنيع المكونات الجوية أن عدم تركيب القابض بشكل صحيح كان سببًا في خمسة وثلاثين في المئة من حالات الاهتزاز الدقيق غير المفسَّرة أثناء عمليات الحفر السريع للجيوب في الألمنيوم. وبتحديث إجراءات التجميع لضمان أن ينقر كل قابض من نوع ER بثبات داخل جوزه قبل إدخال القطعة القاطعة، تم القضاء تمامًا على الاهتزاز الدقيق واستعادة قيم خشونة السطح لتصل إلى أقل من أربعة أعشار الميكرومتر (Ra). علاوةً على ذلك، يسمح الانخراط الصحيح بأن تسحب الحلقة الداخلية المستخرجة قابض الـ ER بسلاسة من المخروط الحامل أثناء تغيير الأدوات، مما يمنع عالقية القوابض وتلف فتحات الحوامل. كما أن المهندسين في المنشآت الذين يركّزون على التجميع الميكانيكي السليم يحمون محامل المحور عالي السرعة من الأحمال الصدمية الشعاعية غير المنتظمة أثناء عمليات التشغيل الخشنة الثقيلة.
كفاءة العناية بالتنظيف والعزم الميكانيكي للإحكام
الحفاظ على أسطح التلامس نظيفةً وفحص المكونات للتأكد من وجود علامات تآكل يُعَدّ شرطاً أساسياً لا بد منه قبل تركيب أي قابض من نوع ER في صامولة التثبيت. فبقايا المعادن الدقيقة، وبقايا المبرد الجاف، والغبار الكاشط المحبوس داخل تجويف الصامولة تُغيّر هندسة الجلوس وتمنع الانخراط الكامل للحلقة الاحتفاظية. ويجب على الفنيين تنظيف الخيوط الداخلية، والحلقة غير المركزية، والمقطع المخروطي الخارجي لقابض النوع ER باستخدام مناديل خالية من الوبر وكحول تنظيف متخصص قبل التركيب. كما أن فحص التجويف المحيطي في قابض النوع ER للبحث عن الحواف الحادة أو الخدوش يضمن انزلاق الحلقة الاحتفاظية بسلاسة دون الحاجة إلى بذل قوة مفرطة. وتؤكّد بيانات الاختبار أن التنظيف الروتيني والفحص البصري لكل تجميعة من قوابض النوع ER يحافظان على كفاءة انتقال عزم التثبيت عند مستوى يفوق ٩٥٪ خلال آلاف عمليات تغيير الأدوات التشغيلية. أما تخزين القوابض والصواميل النظيفة في رفوف منظمة خالية من الرطوبة، فيمنع التآكل الناتج عن العوامل الجوية ويحافظ على التحملات الدقيقة للغاية التي تم الحصول عليها بالطحن، وهي ضرورية لعمليات التشغيل على آلات التحكم العددي عالية السرعة.
عائد الاستثمار في ورشة الأدوات وتحسين الكفاءة التشغيلية الشاملة
إن إنشاء بروتوكولات قياسية لإعداد الأدوات يُحقِّق عوائد مالية كبيرة من خلال القضاء على القطع التالفة، ومنع كسر الأدوات، وتمديد عمر خدمة المغزل. وعلى الرغم من أن قابض «إير» (ER) والصامولة المشددة يمثلان استثمارات رأسمالية متواضعة مقارنةً بأجهزة التحكم العددي بالحاسوب (CNC)، فإن اتباع إجراءات تركيب غير صحيحة يتسبب في خسائر مالية جسيمة عبر تلف القطع المصنَّعة ووقت التوقف عن التشغيل. وتبيِّن الدراسات الكمية التي أُجريت في ورش العمل أن المرافق التي طبَّقت فحوصات إلزامية لتحديد موقع قابض «إير» بدقة سجَّلت ارتفاعاً بنسبة ثمانية وعشرين في المئة في فعالية المعدات الشاملة (OEE) في أقسامها الخاصة بالطحن الآلي. كما أن منع انزياح الأداة أثناء التشغيل وانخفاض الدوران الزائد يحمي قطع الصب من التيتانيوم والفولاذ المقاوم للصدأ الباهظة الثمن من الأخطاء التشغيلية غير القابلة للإصلاح. ويُدرك أصحاب الورش الذين يقيِّمون ميزانيات أدوات التشغيل أن تدريب الفنيين على تركيب كل قابض «إير» داخل الصامولة بطريقة آمنة يُعَدُّ واحدةً من أسهل الطرق وأكثرها فعالية من حيث التكلفة لتحسين كفاءة غرفة الأدوات وتحقيق أقصى ربحية في ظل جداول الإنتاج الموسَّعة.
القدرات التصنيعية العالمية وخدمات الإمداد الصناعي
تطلّب تأمين دقة تشغيلٍ غير مُنازَعة في سلاسل التوريد الصناعية المُعقَّدة الشراكةَ مع شركةٍ راسخةٍ متخصصةٍ في تصنيع أدوات التشغيل، قادرةٍ على الوفاء بمعايير الجودة الدولية الصارمة. وتثق المؤسسات الصناعية العالمية في علامة «بلوستار» (BLUESTAR) لتقديم معدات عالية الأداء لأدوات التشغيل، وإكسسوارات آلات التشغيل، ومكونات التثبيت الدقيقة المصمَّمة خصيصًا للتطبيقات الصعبة للمواد المختلفة. وبفضل أحدث ماكينات الطحن الرقمية (CNC)، والبنية التحتية المتطورة لمعالجة المواد حراريًّا، وبروتوكولات الفحص الشاملة للجودة، تُصنِّع «بلوستار» طيفًا واسعًا من أدوات التشغيل الدقيقة، ومن بينها خيارات كوليت إير (ER collet) فائقة الدقة والمُصمَّمة لتحقيق أقصى درجات المتانة واستقرار التثبيت. كما أن القدرات التصنيعية الاستثنائية، ومعايير الاختيار المعدني الصارمة، وشبكات التوريد العالمية الموثوقة، تضمن أن توفر «بلوستار» قيمةً طويلة الأمد وتنفيذًا مضمونًا لأعمال الهندسة الدقيقة في جميع أنحاء العالم. ويَعتمِد مدراء ورش التشغيل الآلي الذين يسعون إلى تحسين إنتاجية المحور الدوار (spindle) على «بلوستار» لتوفير حلول أدوات تشغيل مُخصَّصة تمامًا تتماشى مع المتطلبات التقنية الصعبة وسير العمل التشغيلي المتخصص.
جدول المحتويات
- تجميع واجهة المحور والخطأ الشائع الذي يرتكبه المشغلون
- الميكانيكا الميكانيكية للحلقة غير المركزية وتقنية النقر المائل
- قمع الاهتزازات وزيادة عمر الأداة
- كفاءة العناية بالتنظيف والعزم الميكانيكي للإحكام
- عائد الاستثمار في ورشة الأدوات وتحسين الكفاءة التشغيلية الشاملة
- القدرات التصنيعية العالمية وخدمات الإمداد الصناعي
