
 EN
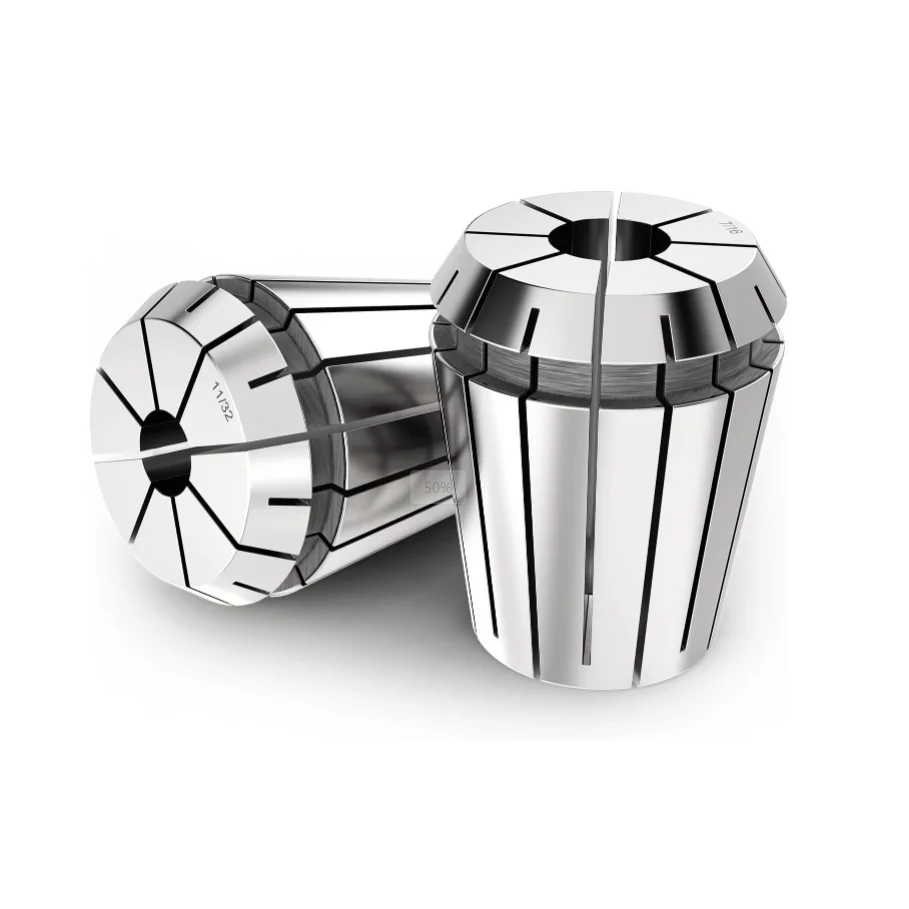
متطلبات الطحن الدقيق والتسامح في الانحراف المحوري
عند تشغيل الميزات الدقيقة في فولاذ القوالب المُصلَّب أو سبائك الألومنيوم المستخدمة في صناعة الطيران والفضاء، يدرك فريق الهندسة الدقيقة بسرعة أن استقرار العمود الدوار يعتمد اعتمادًا كبيرًا على واجهة التثبيت. وتتطلب عمليات التشطيب عالية السرعة باستخدام ماكينات طحن صغيرة القطر دقةً دورانيةً ممتازةً، لأن أي انحراف شعاعيٍّ دقيقٍ حتى لو كان مجهريًّا قد يؤدي إلى تكسر مبكر لحافة القطع أو ظهور اهتزازٍ حادٍّ على السطح. وغالبًا ما تفشل مكونات التثبيت التقليدية في الحفاظ على قوة التشبُّث الموحَّدة على طول جذع الأداة بأكمله أثناء العمليات العالية السرعة. أما كوليت الـ ER عالي الدقة فيوفِّر تثبيتًا مركزيًّا متجانسًا حول جذع الأداة ليُمتصَّ به قوى القطع الديناميكية مع الحفاظ على موازاة سطحية دقيقة جدًّا. وقد تكفي حاملات الأدوات القياسية لعمليات التخشين الثقيلة، حيث تُخفي أحمال الرقائق الكبيرة الأخطاء الطفيفة في المحاذاة، لكن عمليات التشطيب الدقيق تتطلّب مركزيةً لا هوادة فيها. وتُبلِّغ ورش العمل الدقيقة التي تُحدِّث أنظمتها لتثبيت فائقة الدقة عن انخفاضٍ كبيرٍ في الاهتزازات الدقيقة، وتحسين خشونة السطح، وزيادة عمر الأداة. ويضمن اختيار كوليت ER مصقول بدقة أن تتوزَّع قوى القطع الشعاعية بالتساوي على جميع الحواف الحلزونية، ما يحقِّق أقصى أداءٍ للأداة أثناء عمليات التشكيل المعقدة على الأشكال الهندسية المعقَّدة. ويحقِّق مشغلو الآلات الذين يولون أولويةً قصوى للمركزية عند تثبيت كوليت ER نتائج أعلى في دقة القطع وأقل عدد من تغييرات الأداة غير المبرمجة.
معايير التمركز والهندسة الميكانيكية للإحكام
تحقيق تحملات انحراف أقل من الميكرون يتطلب فهمًا واضحًا لكيفية تفاعل هندسة مخروط الكوليت مع تجويف حامل الأداة أثناء إجراءات شد الصامولة. وتستخدم تصاميم كوليت إير عالية الدقة زاوية مخروطية قدرها ستة عشر درجة جنبًا إلى جنب مع شقوق داخلية مصقولة بدقة تنقبض بسلاسة حول أعمدة كربيد التUNGستن الصلبة. وتشترط معايير التصنيع الممتاز إجراء فحص بصري دقيق باستخدام آلات قياس بالليزر للتحقق من أن هندسة الفتحة الداخلية تتماشى تمامًا مع الأسطح المخروطية الخارجية. ويحافظ كوليت إير فائق الدقة على دقة قراءة المؤشر الكلي تحت اثنين من الميكرونات عند طول يعادل أربعة أضعاف القطر، في حين تُظهر الخيارات التجارية القياسية انحرافًا يتراوح بين خمسة وعشرة ميكرونات. وعندما يزداد الانحراف من ميكرونين إلى عشرة ميكرونات، تنخفض عمر الأداة بأكثر من خمسين في المئة لأن شفرة واحدة تقوم بالجزء الأكبر من عمل إزالة المعدن. وتؤكد البيانات المستخلصة من الاختبارات التشغيلية عالية السرعة أن اختيار كوليت إير ذي التحملات الضيقة يمدد عمر الأداة مباشرةً مع الحفاظ على حسابات حمل الرقائق بشكل ثابت. ويُعطي المهندسون الميكانيكيون الذين يحددون مكونات الأدوات لآلات الخراطة السويسرية ومراكز التشغيل الخمسية الأولوية دائمًا لمعلمات التمركز المعتمدة عند اختيار كوليت إير لأعمال التحملات الضيقة.
موازنة المغزل عالي السرعة وعمر الأداة
تعمل مراكز التشغيل الحديثة باستخدام الحاسب الآلي (CNC) بسرعات دوران تفوق عشرين ألف دورة في الدقيقة، حيث تضخّم القوى الطاردة المركزية أي اختلال طفيف في التوازن الكتلي داخل تجميع الأداة. ويُحدث إعداد حامل الأداة غير المتوازن اهتزازًا توافقيًّا يُضعف محامل المغزل الباهظة تدريجيًّا ويترك علامات اهتزاز مرئية على القطع المصنَّعة النهائية. ويسهم دمج كوليت إير (ER) متوازن ديناميكيًّا ومُصنَّف بجودة توازن G2.5 عند خمس وعشرين ألف دورة في الدقيقة في الحدِّ من الاهتزاز الدوراني بشكلٍ كبير أثناء عمليات التشطيب فائقة السرعة. ولقد لاحظت منشآت تصنيع الطيران والفضاء التي تقطع مكونات التيتانيوم المعقدة انخفاضًا بنسبة أربعين في المئة في علامات الاهتزاز بعد تحديث خطوط التشطيب لديها باستخدام كوليت إير (ER) مصنَّف بجودة توازن G2.5. وتتيح الديناميكية الدورانية السلسة لفنيي الورشة زيادة معدلات التغذية دون تجاوز حدود خشونة السطح أو التعرُّض لخطر كسر القاطع. وبالمثل، يقلِّل الكوليت المتوازن إجهاد المكونات الميكانيكية لمغزل عالي السرعة، ما يخفض تكاليف الصيانة الإجمالية ويتفادى توقف الماكينة المفاجئ عن العمل. ويضمن التوازن الديناميكي الثابت أن تحتفظ أدوات التشطيب الدقيقة بهندستها القطعية المستقرة طوال نوبات التشغيل غير المنتظمة الممتدة في خطوط الإنتاج الآلية.
معالجة حرارية للمواد وسلامة السطح
تعتمد دقة التثبيت على المدى الطويل بشكلٍ كبيرٍ على الخصائص المعدنية وإجراءات المعالجة الحرارية المستخدمة أثناء تصنيع المكوّنات. ويُصنع قابض «إير» عالي الجودة من سبائك فولاذ نابض ممتازة مثل سبيكة 65Mn أو فولاذ أدوات راقٍ، ويُصلَّب ليصل صلاده إلى ما بين ٥٢ و٥٦ درجة على مقياس روكويل C. وتُسهم المعالجة الكريوجينية دون الصفر بعد المعالجة الحرارية في فراغٍ في تثبيت البنية البلورية الداخلية، ما يمنع الانحراف البُعدي التدريجي الناتج عن التغيرات الحرارية المتكررة أثناء عمليات القطع الثقيلة. وبجانب ذلك، تحافظ الطلاءات المقاومة للتآكل أو معالجات التلميع الخاصة على شقوق التثبيت خاليةً من تراكم الرقائق الدقيقة وبقايا سوائل التبريد مع مرور الوقت. وعند تراكم الملوثات داخل قابض «إير» رديء الجودة، يصبح ضغط التثبيت غير منتظم، ما يؤدي إلى انزلاق الأداة أو سوء التمركز أو ظهور خدوش محلية على جذع الأداة. وكشفت تقارير التدقيق النوعي الصادرة عن مصنّعي الأجهزة الطبية أن استبدال مخزون أقابض «إير» بالأنواع الخاضعة للمعالجة الكريوجينية قلّل حوادث انزلاق الأدوات إلى ما يكاد يكون صفراً خلال اثني عشر شهراً من الإنتاج المتواصل. كما تضمن السلامة السطحية المناسبة انهيار القابض بشكلٍ متسقٍ وتوحيد معايير تغيير الأداة عبر آلاف دورات التشغيل.
تأثير العائد التجاري على الاستثمار وتخفيض الهدر
على الرغم من أن مكونات الأدوات عالية الدقة تتطلب استثماراً أولياً أكبر، فإن العوائد المالية الناتجة عن خفض الهدر وتحقيق استقرار العمليات تكون كبيرة جداً. ويتم احتساب التكلفة الإجمالية للملكية عبر قياس وفورات اهتراء الأدوات، وتخفيض أوقات توقف الآلات، ومعدلات نجاح الأجزاء بشكل عام خلال دورات الإنتاج. وتلاحظ المنشآت التي تستبدل خيارات التثبيت الرخيصة بأغطية إر كوليت عالية الدقة انخفاضاً فورياً في عدد القطع المرفوضة الناتجة عن كسر الأداة أو انحراف أبعادها عن الحدود المسموح بها. فمثلاً، خفض مصنع لغرسات طبية نسبة الهدر من ثلاثة فاصلة خمسة في المئة إلى أقل من صفر فاصلة خمسة في المئة فقط عبر ترقية مجموعة أغطية إر كوليت المستخدمة. وعادةً ما تعوّض وفورات التكلفة الناتجة عن إنقاذ مثقاب الكاربايد وخفض جهد إعادة المعالجة الاستثمار في الغطاء خلال الأسابيع القليلة الأولى من التشغيل. كما أن الاستثمار في غطاء إر كوليت موثوق يحمي القطع المصنعة القيّمة أثناء عمليات التشطيب ذات القيمة العالية، ما يرفع فعالية المعدات الشاملة في خلايا التشغيل الآلي ويسهم في تحسين الربحية الصافية على المدى الطويل.
القدرات التصنيعية وتميز سلسلة التوريد
يَتطلّب اختيار منصة التثبيت المثالية واكسسوارات تثبيت الأدوات التعاون مع شركة مصنِّعة راسخة قادرة على تقديم دعم هندسي مخصّص وتنفيذ دولي موثوق. وتثق المؤسسات الصناعية العالمية في علامة «BLUESTAR» لحلول تجهيزات الأدوات عالية الأداء، المصممة لتلبية المواصفات الصارمة للتصنيع الآلي. وبفضل مرافق إنتاج الآلات الثقيلة المتطوّرة وبروتوكولات مراقبة الجودة الصارمة، تقدّم «BLUESTAR» معدات وحدوية دقيقة وخيارات متقدّمة لمقبضات «er collet» عالية الدقة، مصممة للاندماج السلس مع أبرز منصات التشغيل بالتحكم العددي الحاسوبي (CNC). كما تضمن القدرات التصنيعية الواسعة ومعايير اختيار المواد المتينة والقدرات التصديرية الشاملة أن توفر «BLUESTAR» قيمةً طويلة الأمدٍ موثوقةً لمراكز التصنيع الآلي في جميع أنحاء العالم. أما ورش الآلات التي تسعى لتحسين إنتاجية المحور الدوار، فتعتمد على «BLUESTAR» لتوفير حلول مقبضات «er collet» المُهيأة خصيصاً وفقاً للمتطلبات الفنية الصعبة وسير العمل التشغيلي المتخصص.
