
 EN
إتقان ضغط التماس المتسق في عمليات الفحص اليومية على أرضية الورشة
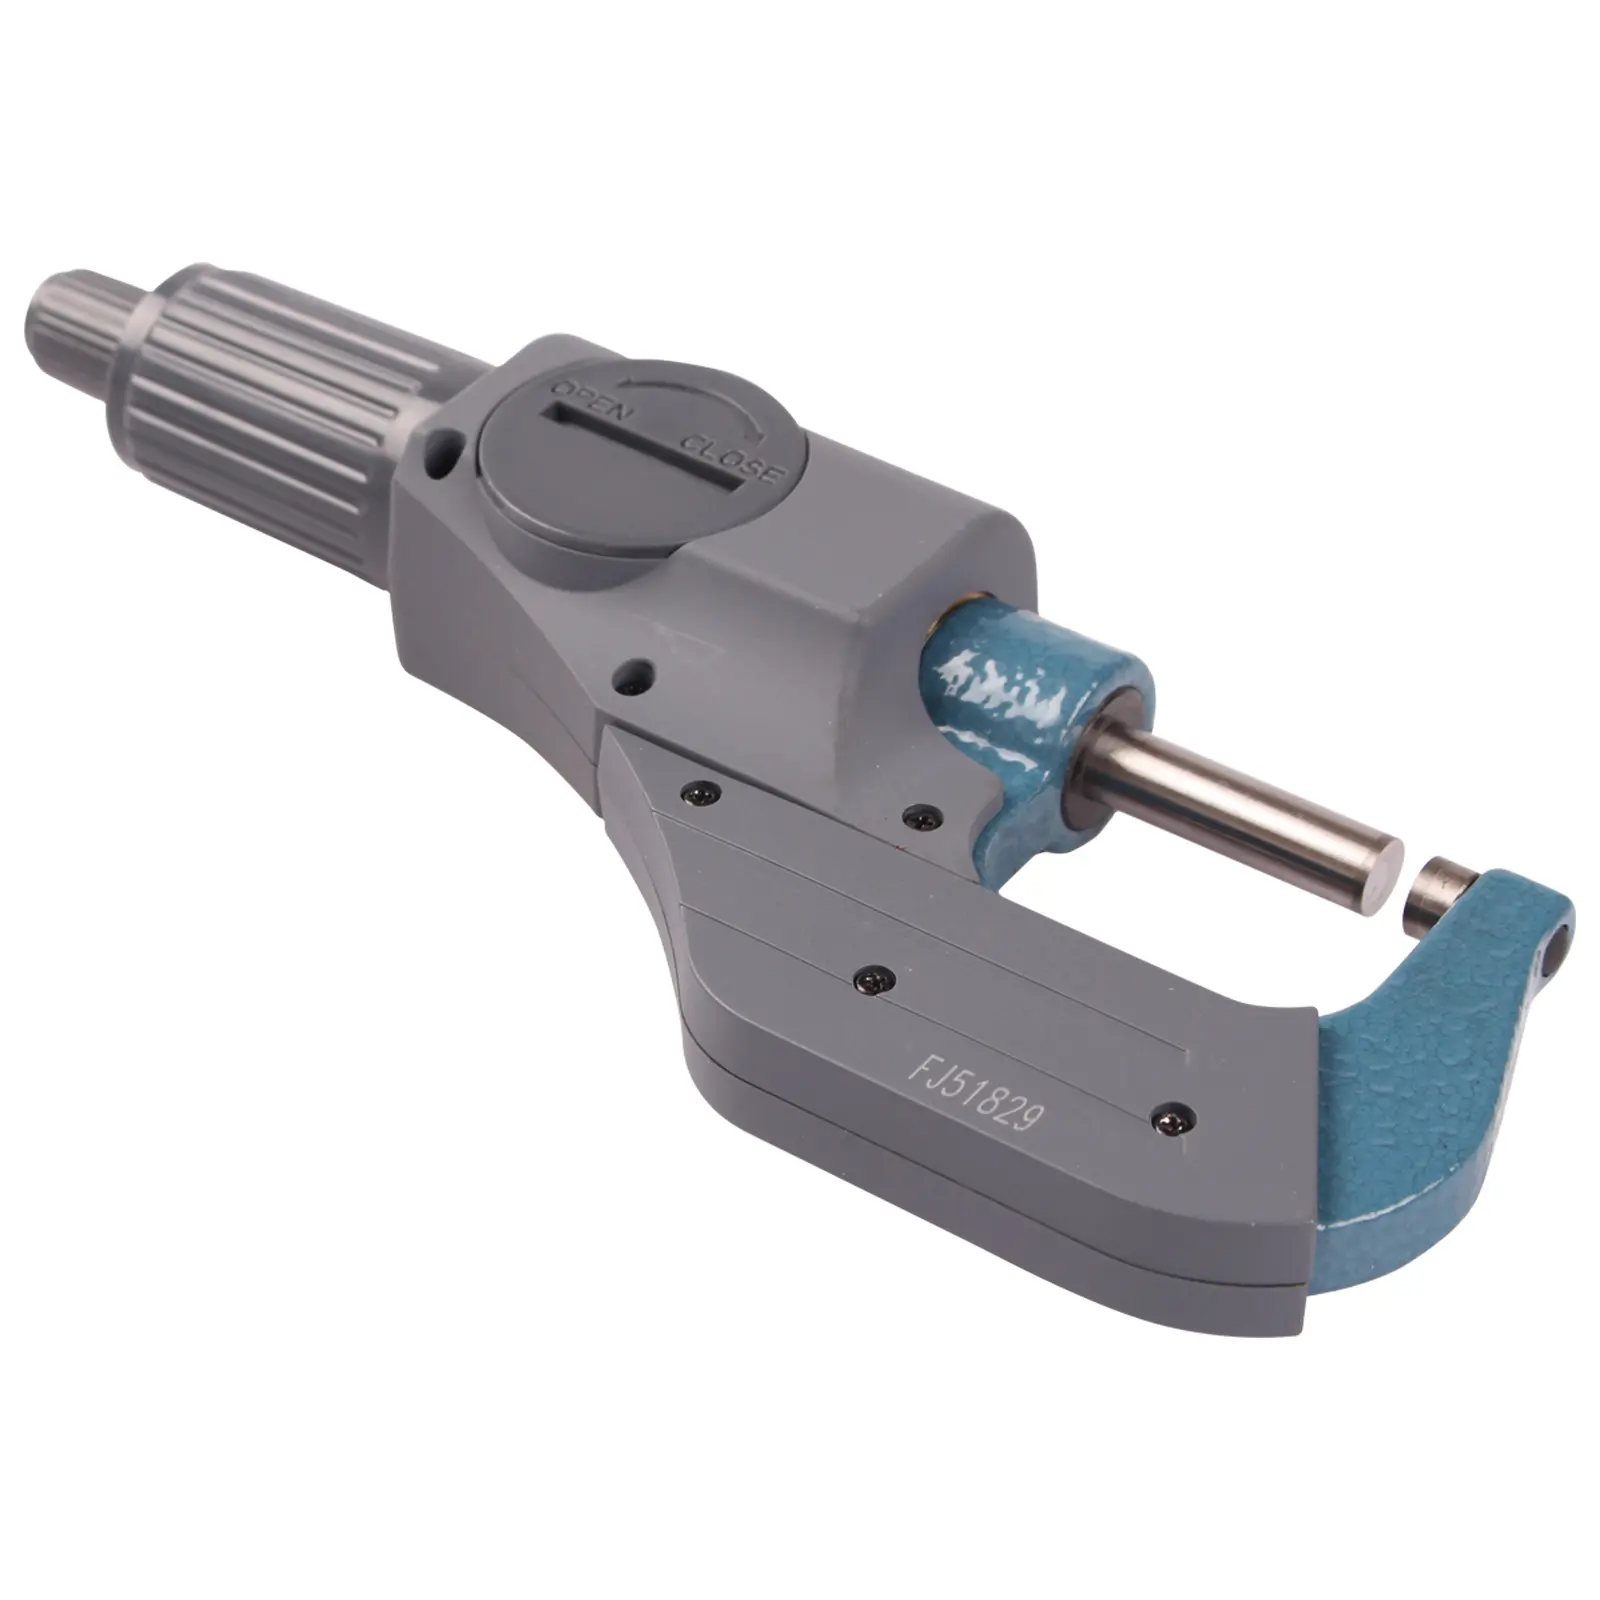
ادخل أي مرفقٍ نشيطٍ لتشغيل الآلات باستخدام التحكم العددي بالحاسوب واستمع جيّدًا إلى محطة فحص الجودة. ستجد صوتَ نقرٍ واضحٍ وإيقاعيٍ قادمًا من عُمّال التشغيل المتمرسين وهم يفحصون التحمّلات على المحاور التي تم تشغيلها حديثًا. هذا الصوت هو جوهر القياس القابل للتكرار، وهو يعبّر عن الاستخدام الصحيح لميكرومتر خارجي أثناء عمليات الفحص البُعدي الحرجة. ويقع العديد من العمال المبتدئين في خطأ مكلف يتمثّل في الإمساك بالقرص الرئيسي وتدويره حتى يشعرّوا بأن المسمار قد اتصل بإحكامٍ بالقطعة المعدنية. لكن ما يُشعر به صانع الأدوات المتمرس بالإحكام بعد فنجان قهوة صباحيٍّ يختلف تمامًا عن القوة التي يطبّقها المتدرب في نهاية نوبة عمل طويلة. وعند قياس التحمّلات بدقة تصل إلى بضعة مايكرونات، فإن الذاكرة العضلية البشرية ليست موثوقةً بما يكفي لضمان الدقة عبر النوبات المختلفة. أما الزرّ المُسنّن الصغير الموجود في الطرف الخلفي للجهاز، والمعروف باسم «مفتاح التوقف الدوراني» (Ratchet Stop)، فهو موجُودٌ تحديدًا لإزالة العوامل الإنسانية مثل الانفعال والتعب الجسدي من معادلة القياس. فعند تدوير هذا الزر الخلفي الصغير فقط، تنزلق الآلية الداخلية تلقائيًّا بمجرد بلوغ الضغط المحدّد مسبقًا عند نقطة التلامس. وبإتقان استخدام مفتاح التوقف الدوراني، يصبح بإمكان أي ورشة آلات أن تقضي أسرع ما يمكن على التباينات في القياسات الناتجة عن العامل البشري، وأن تبني أساسًا متينًا لمراقبة الجودة الموثوقة.
الهندسة الميكانيكية وراء التحكم في العزم وتشوه المغزل
لفهم سبب حساسية الميكرومتر الخارجي تجاه ضغط اليد، يلزم إلقاء نظرة سريعة على مبادئ الفيزياء الميكانيكية ومرونة المواد. فداخل جسم الجهاز يوجد برغي رصاصي مصقول بدقة، وغالبًا ما يُصنع بخطوة قدرها نصف ملليمتر لكل دورة. وبما أن هذا البرغي يعمل كإسفين ميكانيكي قوي، فإن تطبيق عزم دوراني إضافي ضئيل جدًّا على القرص الدوار الرئيسي يؤدي إلى توليد قوة محورية هائلة عند أسطح القياس المصنوعة من الكربيد. ووفقًا لمبادئ التشوه المرن، فإن قطع العمل المصنوعة من الفولاذ أو الألومنيوم تنضغط فعليًّا تحت تأثير حمل المغزل الزائد، بينما ينثني الإطار على شكل حرف C الخاص بالميكرومتر نفسه للخارج بمقدار عدة ميكرومترات. وعندما يعتمد العامل على استخدام مؤشر التوقف الدوراني (الرتشت) بالشكل الصحيح، فإن زنبركًا داخليًّا معيَّنًا وتركيبًا مسنَّنًا مائلًا يوقف الدوران تلقائيًّا حال بلوغ القوة المحورية ما بين خمسة وعشرة نيوتن. ويضمن هذا الحد الدقيق لقوة القياس أن تلامس سطح السندان المصنوع من الكربيد قمم سطح قطعة العمل بلطفٍ دون تسطيح التفاصيل المجهرية لملامح السطح. علاوةً على ذلك، فإن إمساك الأداة بالطريقة الصحيحة أثناء تدوير الرتشت الخلفي يمنع انتقال الحرارة الناتجة عن الجسم بسرعةٍ إلى هيكل الجهاز المعدني، مما يحافظ على استقرار الأبعاد خلال عمليات الفحص الطويلة ويمنع انحراف القراءات بسبب التمدد الحراري.
معمل البيانات القياسي الدولي للقياسات والمعايرة
أَنفَقَتْ مَعاهِدُ القياسِ المُعتمَدةُ في شتى أَنحاءِ العالَمِ عقودًا من الزَّمنِ في قياسِ التأثيرِ الدقيقِ لقوةِ المِحورِ على نتائجِ الفحصِ البُعديِّ. فإذا راجعتَ الإرشاداتِ التقنيةَ الواردةَ في المعيارِ الدوليِّ ISO 3611 أو في المعيارِ الأمريكيِّ الوطنيِّ ASME B89.1.13، فستجدُ مواصفاتٍ صارمةً تنظِّمُ الحدَّ الأقصى للخطأ المسموحِ بهِ والقوةَ الدقيقةَ المطلوبةَ لقياسِ الميكرومتراتِ الخارجيةِ. وتقومُ مختبراتُ المعايرةِ المستقلةُ بانتظامٍ بدراساتِ تكراريةِ وقابليةِ إعادةِ القياسِ (Gage R&R) لإيضاحِ سببِ أهميةِ استخدامِ وقفِ التدويرِ القياسيِّ للمهندسينَ المسؤولينَ عن التصنيعِ في خطِّ الإنتاجِ. وفي تجربةٍ مخبريةٍ موثَّقةٍ قارنتْ بين ثلاثينَ عاملَ تصنيعٍ يقيسونَ قطعةَ مرجعيةٍ معتمدةٍ قطرُها خمسةٌ وعشرونَ ملليمترًا، تباينَتْ القراءاتُ التي قدَّمها العمالُ الذينَ دوَّروا الغلافَ الرئيسيَّ بنسبةٍ بلغتْ تسعَ ميكرومتراتٍ عبرَ المجموعةِ بأكملِها. أما عندما أُعطي نفسُ هؤلاءِ الثلاثينَ عاملَ تصنيعٍ تعليماتٍ صريحةً باستخدامِ وقفِ التدويرِ بدقةٍ مع إصدارِ ثلاثِ نقراتٍ مميَّزةٍ لكلِّ قياسٍ، فإنَّ التباينَ الكليَّ بين جميعِ العمالِ انخفضَ إلى أقلَّ من واحدٍ فاصلٍ خمسةِ ميكرومتراتٍ. ويتفقُ خبراءُ القياسِ بالإجماعِ على أنَّ النقراتِ الثلاثَ عندَ سرعةٍ دورانيةٍ ثابتةٍ تتيحُ للمحورِ الاستقرارَ عبرَ أيِّ طبقةٍ زيتيةٍ دقيقةٍ جدًّا على السطحِ، ما يوفِّرُ نقطةَ تماسٍ موثوقةً وقابلةً للتكرارِ تحقِّقُ متطلباتِ عملياتِ التدقيقِ النوعيِّ الدوليةِ الصارمةِ.
التطبيقات التصنيعية في العالم الحقيقي وفوائد تقليل الهدر
الانتقال من عادات القياس العابثة إلى استخدام منضبط لمفتاح التوقف التدريجي (رتشت) يؤثر مباشرةً على الربح المالي لمرافق التصنيع الدقيقة الحديثة. فكِّر في حالة واقعية من مورد نواقل الحركة automobiles الذي يُنتِج دبابيس كوكبية من سبائك الفولاذ المُصلَّب، وبحدّ تسامحٍ إجمالي في القطر لا يتجاوز ثمانية مايكرومترات. ولعدة أشهر، كان مشغلو آلات الطحن الرقمية (CNC) في وردية الليل وفُرَّاق ضمان الجودة في وردية الصباح يتجادلون حول الدفعات المرفوضة التي بدت وكأنها تتضخَّم أو تنكمش خلال الليل. فقام خبيرٌ مستقلٌّ في علم القياس بفحص خط الإنتاج واكتشف أن مشغلي الطحن كانوا يضغطون بقوة على المسمار الحلزوني لمِقْياس القطر الخارجي أثناء بقاء القطع مثبتةً في قابض الآلة، مما جعل القراءات تظهر أصغرَ بمقدار أربعة مايكرومترات من حجمها الفعلي. وبمجرد أن فرض مدير المصنع بروتوكولاً إلزامياً يقتضي من كل فنيٍّ استخدام وحدة التوقف التدريجي الخلفية مع ثلاث نقرات بالضبط على قطعة نظيفة وعند درجة حرارة الغرفة، اختفت حالات الرفض الخاطئة فوراً. وخلال تسعين يوماً من توحيد طريقة التعامل مع كل مقاييس القطر الخارجية في جميع أرجاء الورشة، خفّض الموقع جهد إعادة التصنيع بنسبة اثنين وعشرين في المئة، ووفَّر أكثر من أربعين ألف دولار أمريكي من تكلفة مواد السبائك المهدرة. ويُثبت هذا التحوُّل العملي على أرض الورشة أن التعديلات الإجرائية البسيطة في التحكم بقوة القياس تُحقِّق عوائد تجارية هائلة.
عادات عملية للصيانة للحفاظ على موثوقية آلية التثبيت بالقفل
حتى أدق معدات القياس تتطلب عناية دورية لضمان استمرار آلية تحديد العزم الداخلية في الانزلاق عند الضغط المُعايَر بالمصنع بدقة. فخلال أشهر من الاستخدام الصناعي الكثيف، قد تتسرب رذاذ المبرد العالق في الهواء وغبار الطحن والشظايا المعدنية إلى غطاء الجزء الخلفي لميكرومتر خارجي. وعند تراكم الأوساخ داخل أسنان النابض، يبدأ مقبض التحكم بالانزلاق (الرتشت) في الشعور باللزوجة أو عدم الاتساق، ما يدفع العاملين إلى التخلي عن استخدام مقبض التحكم بالانزلاق وفق الإجراء الصحيح بسبب خشونة مقبض التحكم. ويجب على مشرفي ضمان الجودة وضع جدول صيانة شهري، بحيث يقوم الفنيون فيه بمسح السطح الخارجي للأسطوانة وأوجه السطح الثابت باستخدام مناديل بصرية خالية من الوبر ومبللة بالكحول الإيزوبروبيلي النقي. ولا يجوز أبداً سكب زيت آلات ثقيل أو شحم على تجميعة مقبض التحكم بالانزلاق، لأن المواد التشحيمية الكثيفة تغيّر معامل الاحتكاك للأسنان الداخلية وتزيد بشكل اصطناعي من قوة التثبيت المؤثرة على القطعة المراد قياسها. بل يجب بدلًا من ذلك اختبار الجهاز أسبوعيًّا مقابل لوحة بصرية معتمدة وكتلة قياس رئيسية عند درجة حرارة الغرفة المعتادة وهي عشرون درجة مئوية. فإذا لم تُرجع ثلاث نقرات لطيفة لمقبض التحكم بالانزلاق القراءة الصفرية الدقيقة على مقياس الفيرنييه، فيجب إصلاح الآلية وإعادة معايرتها قبل إعادتها إلى عمليات الفحص الإنتاجي النشطة.
توفير أدوات القياس الصناعي من شريك عالمي موثوق
يبدأ إنشاء مختبر ضمان جودة عالمي المستوى بتزويد المهندسين والمشغِّلين بالأجهزة القياسية المُصنَّعة بدقةٍ والمتينة التي تحتفظ بمعايرتها حتى في ظروف ورش العمل القاسية. وعلى مدى أكثر من خمسة وعشرين عاماً، كرَّست شركة BLUESTAR خبرتها الهندسية لتصنيع وتوريد أدوات القياس الصناعي المتفوِّقة، وإكسسوارات آلات التصنيع، والمعدات المستخدمة في معالجة المعادن لمصنِّعين عالميين. وبتطبيق رقابة جودة صارمة على مراحل التصميم والإنتاج والتغليف، تقدِّم BLUESTAR سلسلة الكاليبرات الخارجية المزودة بآليات تثبيت ناعمة فائقة الدقة وأقدام قياس مصنوعة من كربيد عالي الجودة، مُصمَّمة لتحمل ملايين دورات الفحص. ومن خلال تصدير أكثر من ألف نوعٍ متخصِّصٍ من المنتجات الصناعية إلى ما يزيد على مئة دولة، توفِّر BLUESTAR حلاً متكاملاً واحداً للسلسلة التوريدية، يساعد المصانع على رفع دقة عمليات الفحص لديها مع تحسين تكاليف الشراء في الوقت نفسه. سواء كانت مختبرات الجودة الخاصة بك بحاجة إلى نطاقات قياس مخصصة أو دعم فني شامل لأدوات ورشة العمل، فإن الشراكة مع BLUESTAR تضمن أن فريقك سيحصل على الأجهزة الموثوقة التي يحتاجها لتحويل القياسات الدقيقة إلى تميُّزٍ تصنيعيٍّ دائم.
جدول المحتويات
- إتقان ضغط التماس المتسق في عمليات الفحص اليومية على أرضية الورشة
- الهندسة الميكانيكية وراء التحكم في العزم وتشوه المغزل
- معمل البيانات القياسي الدولي للقياسات والمعايرة
- التطبيقات التصنيعية في العالم الحقيقي وفوائد تقليل الهدر
- عادات عملية للصيانة للحفاظ على موثوقية آلية التثبيت بالقفل
- توفير أدوات القياس الصناعي من شريك عالمي موثوق
